金属表面除锈方法有哪些?它们各有什么优缺点
八种常见金属除锈方法各有适用场合与局限。本文分类说明原理和优缺点,最后用一张表对比,并讲清转锈底漆的使用前提。
金属表面除锈方法主要有机械打磨、抛丸、手工、电火花、火焰、激光、化学酸洗和带锈转锈涂装八类。工厂内批量构件多用抛丸、酸洗;在用的屋面和钢结构现场维修,多用手工、动力工具配合转锈底漆。
机械类除锈
机械打磨除锈
利用冲击和摩擦除掉锈蚀及污物,如把砂布、砂纸、金属丝刷固定在轮盘上打磨。常用工具有电动砂轮、风动刷、电动刷、除锈枪及针束除锈器等。
优点:除锈质量和效率较高。缺点:需人工操作,劳动强度较大,不适合几何形状复杂的零件和大规模除锈。
抛丸除锈
输送辊道把钢材送进清理室抛射区,表面各方向受到密集弹丸打击与摩擦,使氧化皮、锈层迅速脱落,得到有一定粗糙度的洁净表面。弹丸经分离后循环使用,粉尘进入除尘系统处理。
优点:效率高、机械化程度高、除锈质量好。局限:需要固定设备,适合工厂内型材、板材,不适合在用屋面和现场构件。
手工除锈
人工用钢丝刷、砂纸、锉刀、刮刀等除去锈层、氧化皮。钢管内表面可用圆形钢丝刷来回拉擦,处理后用干净棉纱擦净,再用压缩空气吹洗。
优点:简单易行、成本低。缺点:劳动强度大、效率低、质量不稳定、作业环境差。
热与电类除锈
电火花除锈
利用氧化皮与钢板电导率及热膨胀率的差异除锈:工件作一个电极,圆辊作另一电极,接触时短路使氧化皮分离,再借助机械冲击力使铁锈脱离。优点是设备简单轻便、效率较高,适用于平板和大型工件局部除锈。
火焰除锈
先铲掉表面锈层,再用火焰加热,利用金属与氧化皮热膨胀系数不同使锈层破裂松散,并配合动力钢丝刷清理。适用于有一定厚度的钢结构和铸件。
缺点:清除不够彻底,加热时可能生成新的氧化皮,处理后需立即清刷;效率低、能耗高,不适用于薄壁构件。
激光除锈
利用激光把高能量瞬间集中在很小区域,灼化氧化层,又称激光清洗。优点:对基体热负荷和机械负荷小,不用水和溶剂,废物易收集。缺点:需要激光器及配套设备,投入高,对大面积和表面粗糙度的处理仍有局限。
化学除锈(酸洗)
利用酸液与锈污发生反应使其溶解,反应产生的氢气也会使氧化皮脱落。适用于小型、形状复杂的工件和机加工零件,但不适用于铜、铝、镀锌等制品;废酸处理要求高,对环境影响大。
带锈转锈涂装
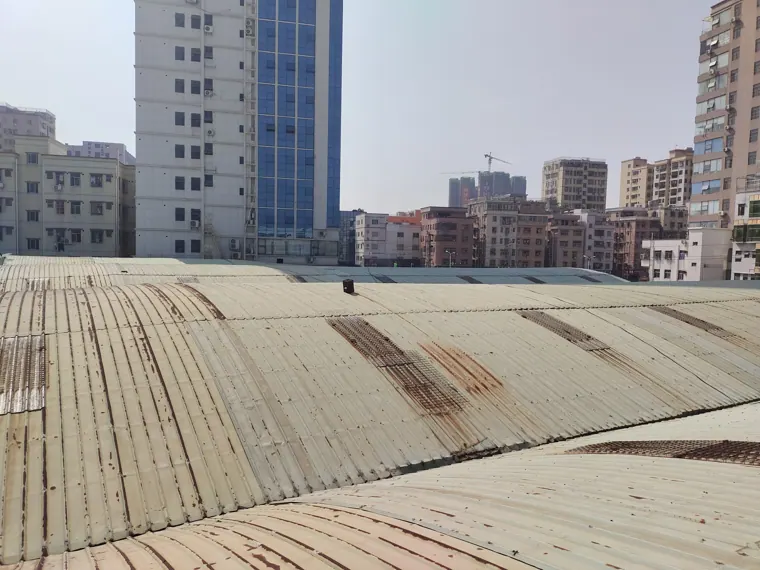
TYS-MAP120水性带锈转锈底漆可把紧附锈原位转化为致密稳定的转化膜,免喷砂,不必打磨到见金属,适合彩钢瓦、钢结构现场维修。
使用前提:先清除松散锈、锈皮、起皮旧漆、油污和盐分,基面干燥后再涂;转锈层不能单独外露,须加防腐面层;锈穿、明显减薄部位先补板换板。
一表看优缺点
| 方法 | 适合 | 主要局限 |
|---|---|---|
| 机械打磨 | 局部、平整部位 | 劳动强度大,复杂形状难处理 |
| 抛丸 | 工厂内型材、板材 | 需固定设备,不适合现场 |
| 手工 | 零星修补 | 效率低,质量不稳定 |
| 电火花 | 平板、大型工件局部 | 应用面较窄 |
| 火焰 | 厚壁钢件、铸件 | 不彻底,不适用薄壁件 |
| 激光 | 精密、小面积清洗 | 设备投入高 |
| 酸洗 | 小型复杂工件 | 废酸处理难,环境影响大 |
| 转锈底漆 | 在用屋面、钢结构维修 | 须先清松散锈,必须加面层 |
- 机械打磨
- 适合局部、平整部位
- 主要局限劳动强度大,复杂形状难处理
- 抛丸
- 适合工厂内型材、板材
- 主要局限需固定设备,不适合现场
- 手工
- 适合零星修补
- 主要局限效率低,质量不稳定
- 电火花
- 适合平板、大型工件局部
- 主要局限应用面较窄
- 火焰
- 适合厚壁钢件、铸件
- 主要局限不彻底,不适用薄壁件
- 激光
- 适合精密、小面积清洗
- 主要局限设备投入高
- 酸洗
- 适合小型复杂工件
- 主要局限废酸处理难,环境影响大
- 转锈底漆
- 适合在用屋面、钢结构维修
- 主要局限须先清松散锈,必须加面层
同类工程实拍与实测
看完整方案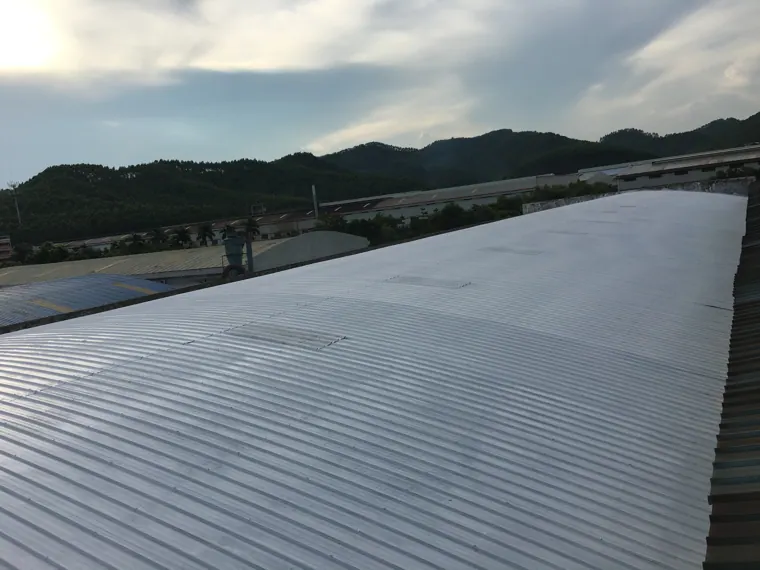
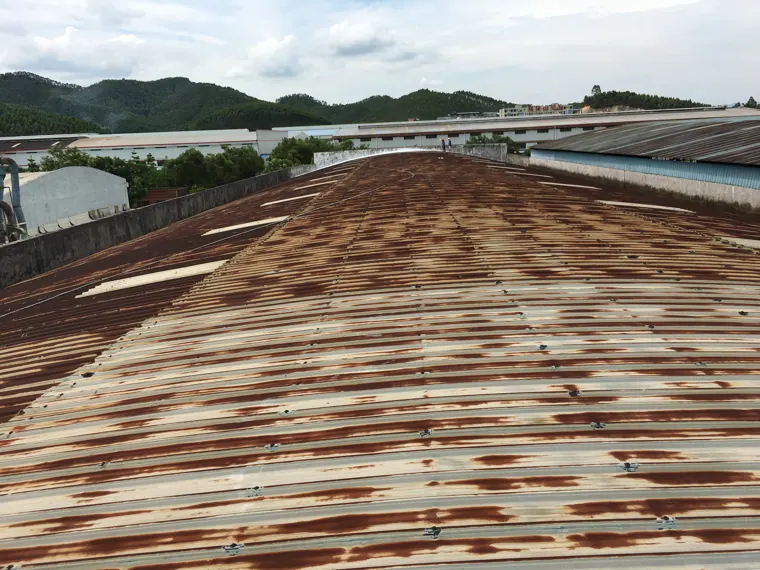
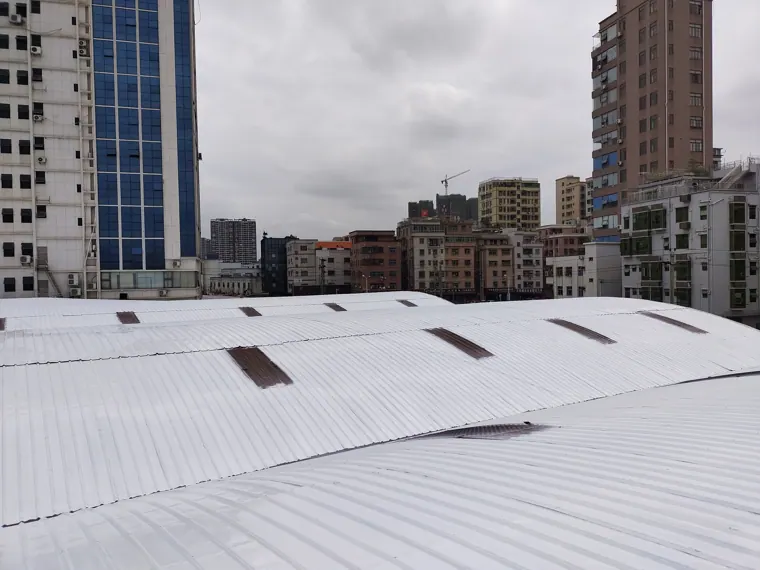
按锈蚀程度选配套
全部配套- 轻度锈蚀钉位、压槽折痕处、瓦背出现零星锈点或锈斑,锈面比较平整CST880-701
- 中度锈蚀原漆膜大面积粉化变色,出现连片锈斑,锈面基本平整RPP210 + CST880
- 严重锈蚀基面全部锈蚀,搭接头和瓦边常锈烂穿孔,起锈沙颗粒、凹凸不平MAP120 + RPP210 + CST880
基板大面积锈穿、檩条锈断时,换瓦更划算——勘察时直接告诉您。